


Výroba dielu SMC nekončí otvorením lisu na lisovanie. Väčšina lisovaných komponentov stále vyžaduje orezanie hrán, opracovanie otvorov, odstránenie výrezov, výrezy alebo rozmerové dokončovanie pred montážou.
Metóda orezávania môže priamo ovplyvniť rozmerovú presnosť, kvalitu hrán, čas cyklu, spotrebu nástroja, tvorbu prachu a v konečnom dôsledku náklady na hotový komponent.
V prípade automobilových panelov, elektrických krytov, komponentov batérií, častí zariadení a iných lisovaných produktov si výrobcovia bežne vyberajú medzi CNC frézovaním, rezaním abrazívnym vodným lúčom, orezávaním, pílením alebo brúsením, ručným orezávaním a vo vybraných aplikáciách aj rezaním laserom.
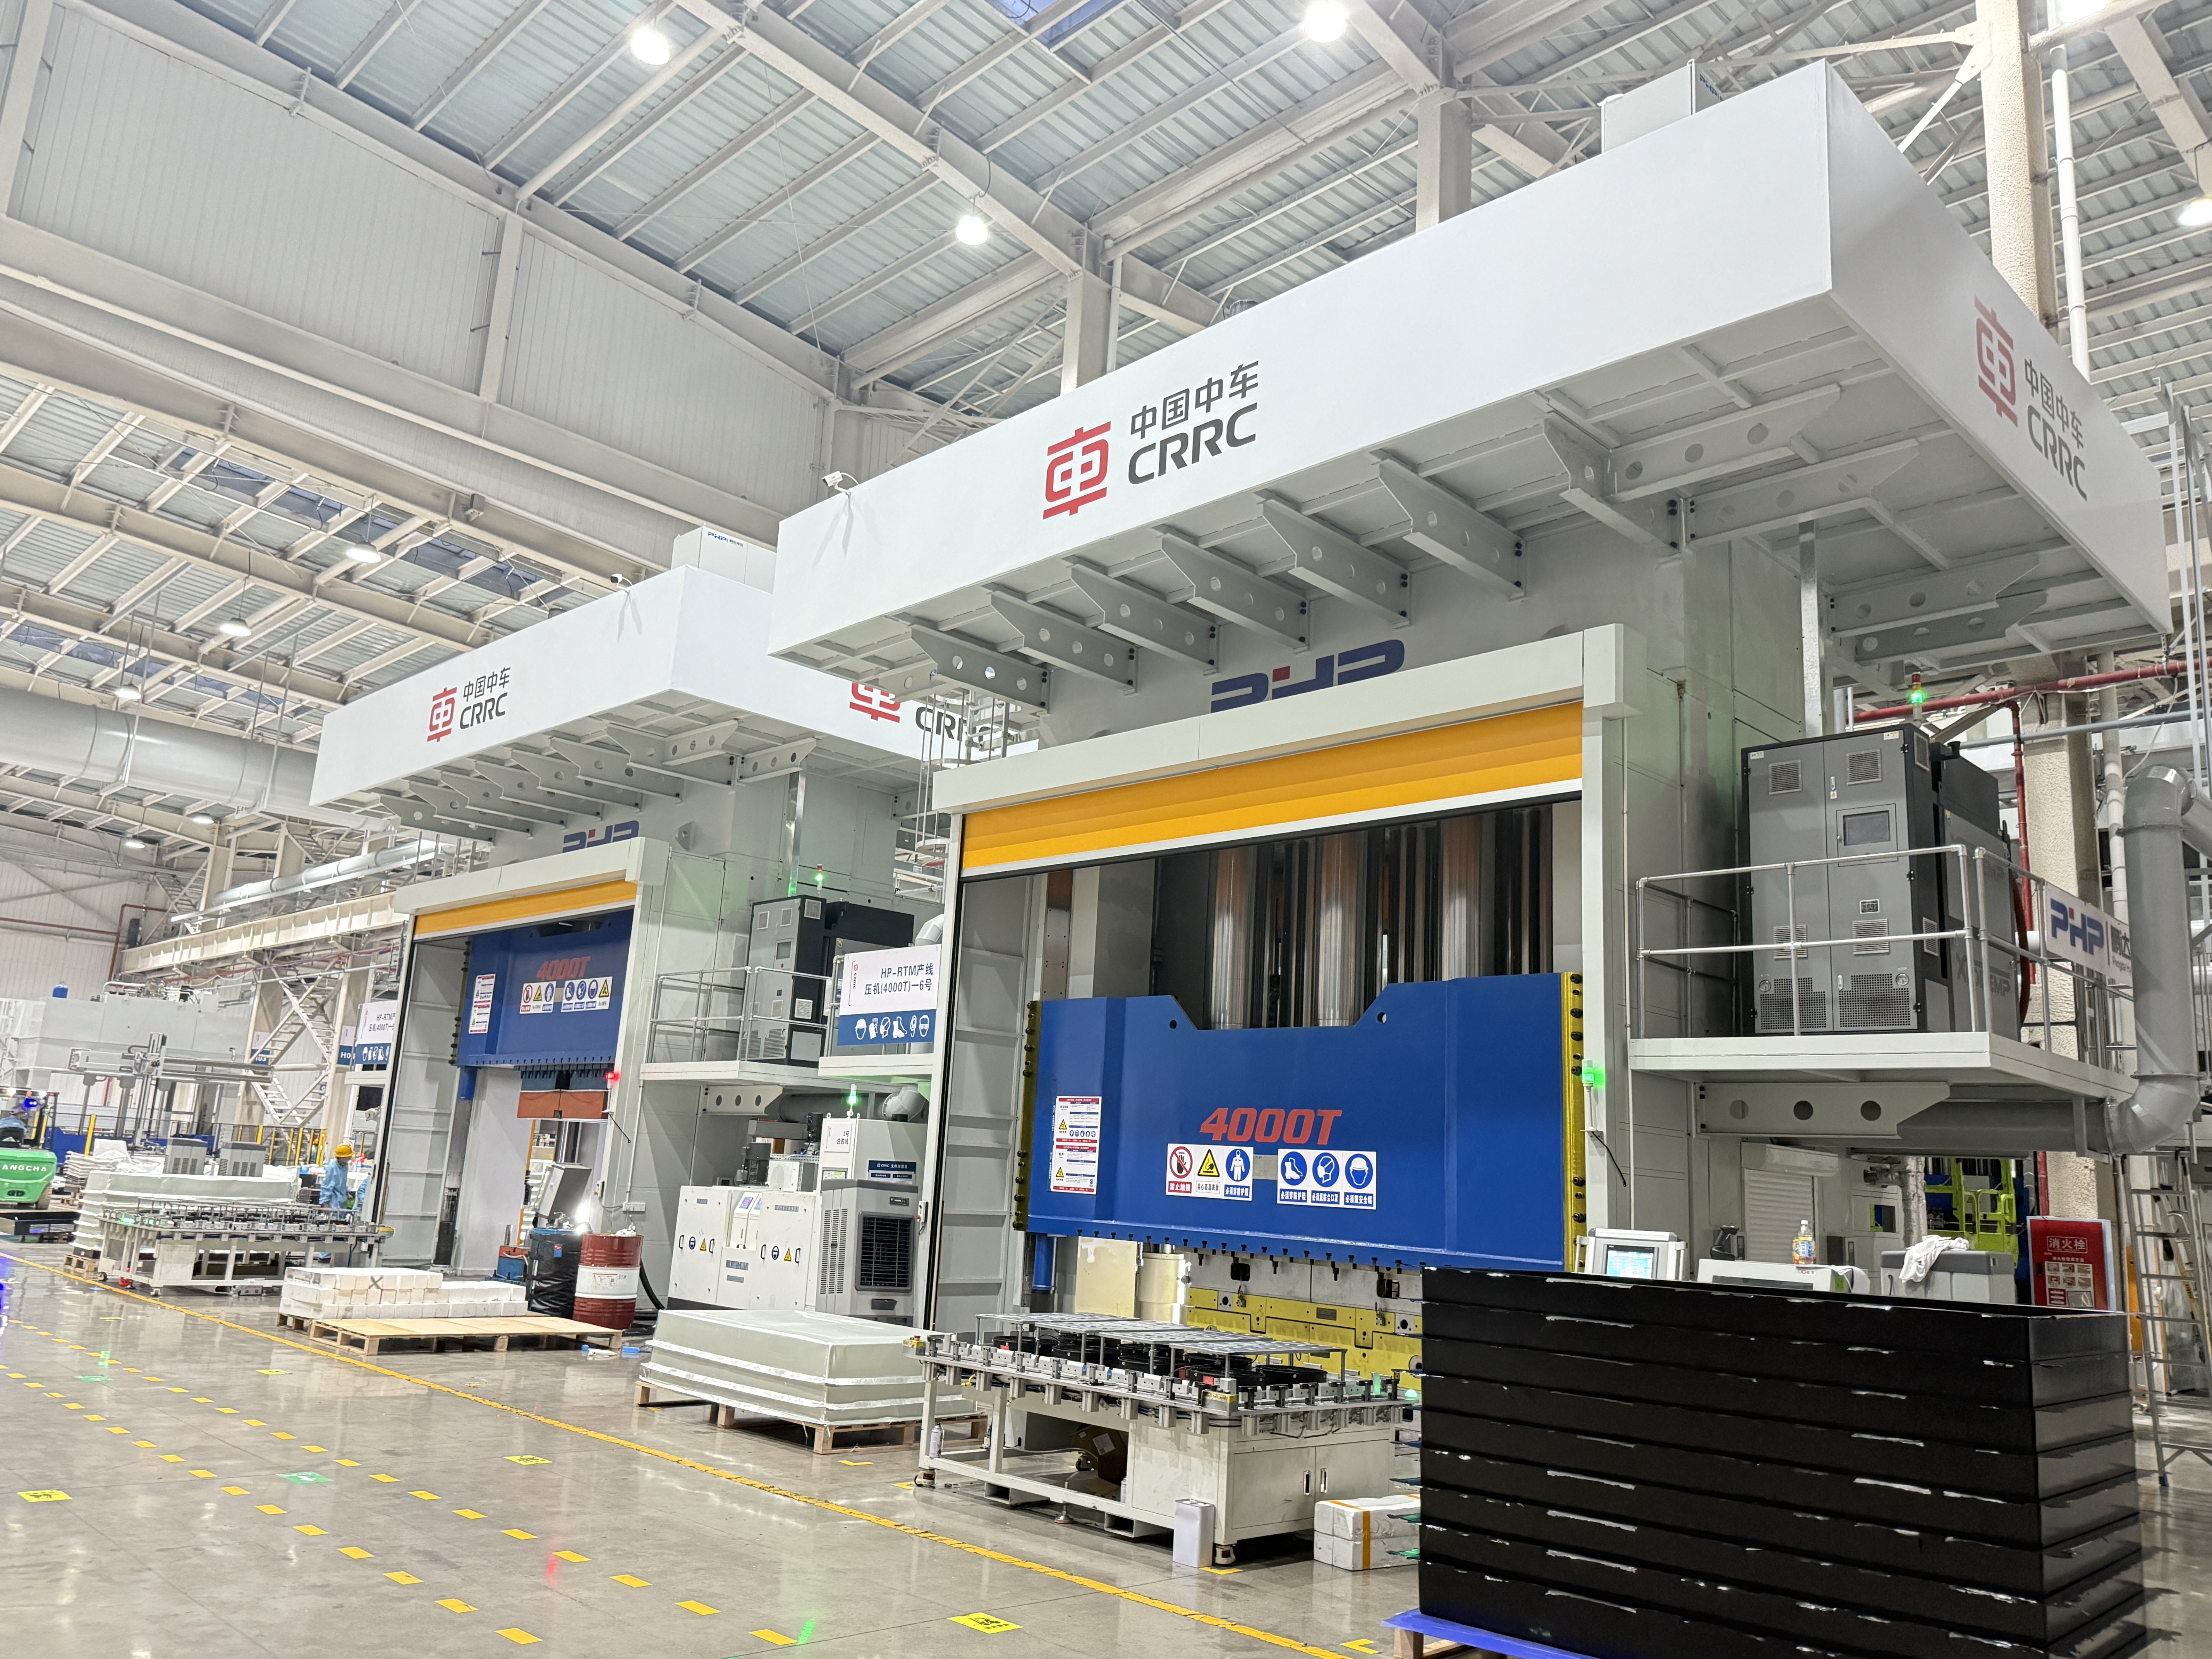
Neexistuje jediná najlepšia metóda pre každý komponent SMC. Správna voľba závisí od geometrie dielu, receptúry SMC, hrúbky steny, objemu výroby, požiadaviek na toleranciu, následného dokončovania a požadovanej úrovne automatizácie.
Ako si vybrať metódu orezávania dielov SMC
Praktické rozhodnutie o orezaní by malo začať piatimi otázkami:
- Aký je ročný objem výroby?
- Aký zložitý je obrys orezania?
- Aká rozmerová tolerancia je potrebná?
- Aký hrubý a abrazívny je materiál SMC?
- Bude proces orezávania ručný, založený na CNC alebo integrovaný do automatizovanej výrobnej bunky?
V prípade prototypov a malých výrobných sérií sa flexibilné procesy, ako je CNC smerovanie a rezanie vodným lúčom, zvyčajne vyhýbajú nákladom na špeciálne nástroje na orezávanie. Pre stabilnú, veľkoobjemovú automobilovú výrobu môže orezávanie zdôvodniť oveľa väčšiu počiatočnú investíciu do nástrojov z dôvodu krátkeho času cyklu.
CNC smerovanie zaujíma strednú pozíciu. Je programovateľný, vhodný pre otvory a zložité profily a možno ho začleniť do robotických alebo automatických výrobných buniek.
| Metóda orezávania | Typická aplikácia | Objem výroby | Flexibilita | Potenciál presnosti | Počiatočné náklady na nástroje |
|---|---|---|---|---|---|
| CNC smerovanie | Komplexné obrysy, otvory, štrbiny | Nízka až vysoká | Vysoká | Vysoká | Stredná |
| Abrazívny vodný lúč | Hrubé alebo ťažké kompozitné profily | Nízka až stredná | Veľmi vysoká | Vysoká | Stredná |
| Maticové / lisovacie orezávanie | Opakujúce sa výrobné diely | Vysoká | Nízka | Vysoká after tooling validation | Vysoká |
| Rezanie pílou / abrazívne | Rovné alebo jednoduché okraje | Nízka až stredná | Stredná | Stredná | Nízka |
| Manuálne orezávanie | Prototyp, oprava, sekundárna úprava | Nízka | Veľmi vysoká | Závisí od operátora | Nízka |
| Laserové rezanie | Vybrané tenké alebo špeciálne kompozitné aplikácie | Závisí od aplikácie | Vysoká | Potenciálne vysoká | Vysoká |
Príklad 1: Veľkoobjemový automobilový vonkajší komponent
Predstavte si automobilový panel SMC vyrábaný 60 000 kusmi ročne so stabilným dizajnom a opakovateľnou líniou orezania.
Špeciálna operácia orezávania alebo vysoko automatizovaná CNC orezávacia bunka môže poskytnúť lepšiu ekonomiku ako opakované obrábanie každej hrany na univerzálnom stroji.
Väčšia investícia do nástrojov je rozdelená medzi desiatky tisíc dielov.
Príklad 2: Kryt nízkoobjemového energetického zariadenia
Teraz si predstavte kryt SMC vyrábaný len 2 000 kusmi ročne, s niekoľkými veľkosťami produktov a pravidelnými technickými zmenami.
CNC router alebo systém vodného lúča sa zvyčajne ľahšie preprogramuje ako špecializovaná orezávacia matrica.
Hybridný proces môže mať tiež zmysel. Rezanie vodným lúčom môže rýchlo odstrániť veľké časti, po čom nasleduje CNC frézovanie montážnych otvorov, kritických rozhraní a prvkov s vysokou toleranciou.
CNC smerovanie, vodný lúč, orezávanie a iné metódy
SMC obsahuje výstuž, živicu a často minerálne plnivá. Tieto zložky robia materiál veľmi odlišným od obrábania hliníka alebo neplnených termoplastov.
Sklenené vlákna, uhlíkové vlákna a plnivá môžu urýchliť opotrebovanie nástroja. Publikované štúdie obrábania na SMC ukázali, že rezné sily sa zvyšujú s opotrebovaním nástrojov, čo znamená, že stav nástroja by sa mal považovať za procesnú premennú, a nie jednoducho čakať na viditeľné zlyhanie nástroja.
CNC smerovanie
CNC frézovanie je jedným z najuniverzálnejších riešení pre orezávanie SMC.
Dokáže spracovať:
- vonkajšie obrysy;
- otvory a otvory;
- sloty;
- montážne vlastnosti;
- dokončovanie hrán;
- viac variantov dielov pomocou rôznych CNC programov.
Pre počiatočný vývoj procesu môžu výrobcovia vyhodnotiť otáčky vretena v rozsahu približne 12 000 – 24 000 otáčok za minútu pomocou vhodných nástrojov na rezanie kompozitov s malým priemerom. Rýchlosti posuvu môžu začínať okolo 1–6 m/min a potom sa optimalizujú pomocou rezných skúšok.
Tieto čísla sú východiskovými bodmi vývoja procesov, nie univerzálnymi nastaveniami.
Konečné parametre závisia od zaťaženia vlákna, obsahu plniva, hrúbky, geometrie frézy, priemeru nástroja, tuhosti vretena, tuhosti upínacieho prípravku, požadovanej povrchovej úpravy hrán a extrakčného výkonu.
Karbidové nástroje možno použiť v mnohých aplikáciách, zatiaľ čo nástroje s diamantovým povlakom alebo PCD môžu byť hodnotené tam, kde sa abrazívne opotrebenie stáva hlavným výrobným nákladom.
Užitočná stratégia výmeny nástrojov nie je jednoducho:
Po X dieloch vymeňte frézu.
Namiesto toho monitorujte:
- akumulovaná dĺžka rezu;
- zaťaženie vretena;
- rezná sila, ak je k dispozícii;
- drsnosť okrajov;
- vylomenie otrepov alebo vlákien;
- rozmerový drift.
Nástroj by sa mal vymeniť, keď sa začne merateľné zhoršovanie kvality, a nie podľa ľubovoľného univerzálneho počtu dielov.
Abrazívne rezanie vodným lúčom
Abrazívne obrábanie vodným lúčom odstraňuje materiál bez vytvorenia rovnakej tepelne ovplyvnenej zóny ako pri tepelnom rezaní.
Je preto atraktívny pre kompozitné komponenty, kde je dôležité minimalizovať tepelné poškodenie.
Medzi typické premenné vývoja procesov patria:
- tlak vody;
- prietok abrazíva;
- veľkosť abrazívnych častíc;
- priemer trysky;
- odstupová vzdialenosť;
- rýchlosť posuvu;
- piercingová stratégia.
Priemyselné systémy môžu pracovať v rozsahu tlaku približne 250 – 400 MPa, pričom ako východiskový bod pre procesné pokusy sa často používajú granátové abrazíva, ako je približne 80 mesh.
Avšak zvýšenie rýchlosti posuvu len na skrátenie času cyklu môže zvýšiť zúženie rezu alebo znížiť kvalitu spodnej hrany.
Výskum zahŕňajúci orezávanie nasekaných vlákien SMC abrazívnym vodným lúčom ukázal, že vhodné prevádzkové podmienky môžu vytvoriť relatívne rovnomerné povrchy s obmedzeným vyťahovaním vlákien.
Die alebo Press Trimming
Strihanie je obzvlášť atraktívne, keď:
- objem výroby je vysoký;
- geometria dielu je stabilná;
- orezávacie čiary sa opakujú z časti do časti;
- krátky čas takt je dôležitý.
Nástroj na orezávanie musí byť navrhnutý okolo skutočného lisovaného komponentu a nie samotnej nominálnej CAD geometrie.
Zmršťovanie formy, odpruženie, deformácia dielu, variácie hrúbky a opakovateľnosť polohovania ovplyvňujú konečnú presnosť orezania.
Požadovaná lisovacia sila by sa mala vypočítať z celkového obvodu rezu, hrúbky materiálu, efektívnej odolnosti v šmyku, počtu simultánnych orezávacích prvkov a príslušného faktora technickej bezpečnosti.
Z tohto dôvodu by tvrdenie, že každý komponent SMC potrebuje špecifickú pevnú tonáž orezávania, bolo zavádzajúce.
Hlavnou nevýhodou orezávania sú investície do nástrojov. Ak sa dizajn súčiastok často mení, úprava alebo výmena orezávacieho nástroja môže eliminovať veľkú časť ekonomických výhod.
Laserové rezanie
Laserové rezanie ponúka rýchly bezkontaktný pohyb a flexibilné CNC programovanie, ale nemalo by sa automaticky považovať za preferované riešenie pre SMC.
Termosetové živicové matrice a výstužné vlákna reagujú na koncentrovanú tepelnú energiu odlišne. V závislosti od zloženia materiálu a podmienok lasera môžu potenciálne problémy zahŕňať:
- degradácia matrice;
- zmena farby;
- karbonizované okraje;
- tvorba dymu;
- zóny ovplyvnené teplom;
- zmeny na lepených povrchoch.
Z tohto dôvodu by mali byť parametre lasera, ako je výkon, ohnisková poloha, pomocný plyn, rýchlosť skenovania a počet prechodov, vyvinuté testovaním kupónu so skutočným zložením SMC.
Pre mnohé konvenčné komponenty SMC zo sklenených vlákien je ľahšie kvalifikovať frézovanie, vodný lúč alebo mechanické orezávanie.
Príklad: Orezanie dielu SMC s rozmermi 200 × 300 × 3,5 mm
Zvážte zjednodušený komponent krytu s nasledujúcimi požiadavkami:
- Veľkosť dielu: 200 × 300 mm
- Hrúbka: 3,5 mm
- Približná dráha orezania: 1 000 mm
- Požadovaná tolerancia: ±0,30 mm
- Ročný objem: 40 000 dielov
- Niekoľko vyvŕtaných montážnych otvorov
Pre CNC smerovanie možno čas obrábania odhadnúť ako:
Čas rezu = dĺžka dráhy nástroja ÷ efektívna rýchlosť posuvu
Ak je potvrdená efektívna naprogramovaná rýchlosť posuvu 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 sekúnd
Neznamená to, že celý dielči cyklus trvá 20 sekúnd.
Výpočet výroby musí tiež obsahovať:
- nakladanie robota alebo operátora;
- umiestnenie dielu;
- priblíženie a zasunutie nástroja;
- obrábanie otvorov;
- vykladanie;
- odstraňovanie prachu;
- výmena nástrojov;
- príspevok na inšpekciu.
Ak nakladanie, polohovanie, vŕtanie, smerovanie a vykladanie vedie k celkovému cyklu 50 sekúnd, toto číslo – nie teoretický čas rezania – by sa malo použiť na plánovanie kapacity.
Pre 40 000 stabilných dielov za rok by mal výrobca porovnať ročné náklady na obrábanie s amortizovanými nákladmi a kratším časom takt vyhradeného orezávania.
To je správny spôsob, ako ekonomicky porovnávať procesy.
Upevňovacie a automatizované orezávacie bunky SMC
Presné rezacie zariadenie nemôže kompenzovať zlé držanie obrobku.
Časti SMC môžu obsahovať zakrivené povrchy, rôzne hrúbky steny, lisované rebrá a zvyškové skreslenie. Nadmerná upínacia sila môže dielec pri obrábaní deformovať a po uvoľnení spôsobiť rozmerové chyby.
Bežné možnosti príslušenstva zahŕňajú:
Vákuové prípravky
Vákuové upínadlá poskytujú distribuovanú prídržnú silu a rýchle zaťaženie, najmä pre veľké komponenty v tvare škrupiny.
Sú účinné, keď je k dispozícii dostatočná tesniaca plocha.
Mechanické upínanie
Mechanické svorky poskytujú silnejšiu pozitívnu retenciu, ale mali by byť umiestnené mimo kritických kozmetických alebo meracích povrchov.
Použitie nadmerného upínacieho tlaku na nepodporované steny SMC môže dočasne zdeformovať komponent.
Lokalizačné kolíky a vyhradené hniezda
Výrobný prípravok často kombinuje obrysové hniezdo s vodiacimi kolíkmi a vybranými svorkami.
Ak je to vhodné, možno použiť stratégiu 3-2-1 na vytvorenie opakovateľného súradnicového systému stroja, pričom sa vyhnete zbytočnému nadmernému obmedzeniu.
Upínadlo by malo poskytovať voľný priestor pod dráhou orezania, aby sa fréza nedotýkala prípravku.
Robustná automatizovaná sekvencia môže vyzerať takto:
Kompresný lis SMC → Robotické vyberanie z formy → Chladenie/Stabilizácia → Umiestnenie dielu → CNC alebo robotické orezávanie → Vŕtanie → Odstraňovanie prachu → Kontrola
Automatizácia môže zahŕňať aj:
- nakladanie a vykladanie robotov;
- automatická výmena nástrojov;
- monitorovanie vákua;
- Senzory na potvrdenie upevnenia;
- orientácia založená na vízii;
- monitorovanie zaťaženia vretena;
- počítadlá životnosti nástrojov;
- bezpečnostné zámky.
Pre výrobcov, ktorí hodnotia automatizovanú orezávaciu bunku, by sa návratnosť investícií mala vypočítať z celkového zníženia práce, zlepšenia času takt, zníženia šrotu, spotreby nástrojov, doby prevádzkyschopnosti, údržby a objemu výroby – nie samotnej nákupnej ceny robota.
Kontrola prachu, bezpečnosť pracovníkov a manipulácia s odpadom
Mechanické orezávanie vytvrdeného SMC môže vytvárať jemné častice obsahujúce vytvrdenú živicu, výstužné vlákna a minerálne plnivá.
Presný profil nebezpečnosti závisí od formulácie SMC, preto je potrebné vždy pred návrhom extrakčného systému skontrolovať kartu bezpečnostných údajov dodávateľa materiálu.
Prvou prioritou by mala byť kontrola kontaminácie pri jej zdroji.
Pre CNC smerovanie to bežne znamená:
odsávanie na úrovni nástroja alebo uzavretá orezávacia bunka → potrubie → systém zberu prachu
Na brúsenie a brúsnu úpravu by mali byť kryty umiestnené čo najbližšie k miestu tvorby prachu.
Ak sa vyžaduje ochrana dýchacích ciest, výber respirátora musí byť založený na identifikovanej kontaminácii a nameranej expozícii, a nie na automatickom priraďovaní rovnakej masky ku každej operácii.
Osobitná pozornosť sa vyžaduje, ak formulácia SMC obsahuje kryštalický kremík. V Spojených štátoch norma OSHA pre všeobecný dýchateľný kryštalický kremík definuje akčnú hladinu 25 μg/m³ a povolený limit expozície 50 μg/m³ ako 8-hodinový TWA.
Styrén by sa mal hodnotiť aj tam, kde je to relevantné pre špecifický živicový systém alebo proces. Nemalo by sa predpokladať, že opracovanie každého plne vytvrdeného komponentu SMC vytvára rovnakú expozíciu styrénu.
Zozbieraný odpad z orezania by sa mal udržiavať uzavretý a oddelený od bežného odpadu z výroby. Zariadenia by mali určiť možnosti likvidácie alebo recyklácie podľa zloženia materiálu, miestnych pravidiel o odpade, kontaminácie a možností dostupných dodávateľov recyklácie.
Kontrola a dokončenie po orezaní
Orezaný komponent by sa mal hodnotiť pomocou kritérií spojených s jeho skutočnou funkciou.
Typické metódy kontroly zahŕňajú:
- digitálne posuvné meradlá pre jednoduché rozmery;
- go/no-go meradlá pre opakovanú výrobu;
- meranie profilu;
- optická kontrola;
- 3D skenovanie;
- súradnicové meracie stroje pre kritickú geometriu.
Inšpekčný plán môže definovať:
| Funkcia | Príklad kontroly |
|---|---|
| Celkový orezaný rozmer | Tolerancia kresby |
| Poloha montážneho otvoru | Tolerancia polohy od nuly |
| Vylomenie okraja | Maximálny povolený vizuálny alebo rozmerový limit |
| Otrep / uvoľnené vlákno | Žiadny zásah do montáže |
| Polomer okraja | Výkres alebo požiadavka zákazníka |
| Kozmetický okraj | Schválená referenčná vzorka |
Požiadavky by mali vychádzať z výkresu komponentov a zákazníckej špecifikácie, a nie z používania jedného univerzálneho štandardu kvality okrajov SMC.
Po orezaní môžu diely vyžadovať kefovanie, brúsenie, miestne odstraňovanie otrepov, odstraňovanie prachu, prípravu náteru alebo tmelenie hrán.
Ak dôjde k nadmernému lámaniu vlákien, jednoduchým pridaním ručného brúsenia sa môže symptóm skryť bez toho, aby sa proces napravil.
Výrobca by mal preskúmať:
- opotrebované nástroje;
- nesprávna rýchlosť posuvu alebo vretena;
- nedostatočná podpora príslušenstva;
- vibrácie;
- zlá vstupná alebo výstupná stratégia;
- nekonzistentná tvarovaná geometria.
Ktorá metóda orezávania SMC je ekonomickejšia?
Najnižšie náklady na strojové hodiny nemusia nevyhnutne viesť k najnižším nákladom na súčiastky.
Užitočné porovnanie by malo zahŕňať:
Náklady na akceptovaný diel = náklady na stroj náklady na prácu náradie upínací prípravok amortizácia orezávacia matrica amortizácia spotrebný materiál údržba šrot prepracovanie
CNC smerovanie zvyčajne poskytuje atraktívnu rovnováhu medzi flexibilitou a presnosťou.
Vodný lúč je užitočný pre flexibilné netepelné rezanie a zložité geometrie.
Špeciálne orezávanie sa stáva čoraz atraktívnejšie, keď je ročný objem vysoký a dizajn komponentov je stabilný.
Ručné orezávanie zostáva užitočné pre prototypy a prepracovanie, ale s rastúcim objemom výroby sa stáva ťažko kontrolovateľným.
Rezanie laserom by sa malo hodnotiť až po potvrdení, že skutočné zloženie SMC môže spĺňať požiadavky na tepelné poškodenie a kvalitu hrán.
Pre mnohé výrobné linky nie je najlepším riešením jeden proces, ale kombinácia lisovania, automatizovanej manipulácie, orezávania, vŕtania, čistenia a kontroly.
Plánovanie výrobnej linky SMC
Požiadavky na orezávanie by sa mali v ideálnom prípade zvážiť pred dokončením lisovacej linky.
Geometria dielu, očakávaná deformácia, umiestnenie základov, poloha záblesku, čas výroby, dostupnosť robota a následné požiadavky na obrábanie môžu ovplyvniť plánovanie tlače a automatizácie.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. sa zameriava na zariadenia na lisovanie SMC a výrobné riešenia pre priemyselné kompozitné komponenty.
Pri hodnotení nového projektu SMC, poskytnutie nasledujúcich informácií pomôže inžinierom vyvinúť praktickejší výrobný koncept:
- Výkres dielu SMC alebo 3D model;
- zloženie materiálu;
- maximálne rozmery komponentov;
- hmotnosť a hrúbka dielu;
- požadovaná lisovacia sila;
- ročný objem výroby;
- cieľový čas cyklu;
- rozmerová tolerancia;
- požiadavky na orezávanie a vŕtanie;
- požadovanú úroveň automatizácie.
Spoločné zváženie operácií lisovania a po lisovaní môže pomôcť vyhnúť sa vytvoreniu rýchleho procesu lisovania, ktorý jednoducho posunie úzky profil výroby smerom nadol.
FAQ
Ako si vyberiem najlepšiu metódu orezania dielu SMC?
Začnite s ročným objemom, geometriou, hrúbkou, toleranciou, zložením materiálu a povolenou investíciou do nástrojov. CNC frézovanie ponúka vysokú flexibilitu, vodným lúčom sa vyhýba tepelnému rezaniu a špecializované orezávanie je často atraktívne pre veľkoobjemové stabilné produkty.
Aké nastavenia CNC by sa mali použiť na smerovanie SMC?
Univerzálne nastavenie neexistuje. Rýchlosť vretena, posuv, priemer frézy, konštrukcia drážky, materiál nástroja a smer rezu by sa mali stanoviť pomocou skúšok s použitím skutočného SMC. Opotrebenie nástroja by sa malo monitorovať, pretože môže ovplyvniť reznú silu aj kvalitu ostria.
Môžu byť diely SMC rezané laserom?
Niektoré formulácie SMC je možné spracovať laserom, ale treba vyhodnotiť tepelnú degradáciu, zmenu farby, výpary a teplom ovplyvnené okraje. Mechanické frézovanie alebo rezanie vodným lúčom sa často ľahšie kvalifikuje pre konvenčné komponenty SMC.
Ako možno zabrániť pohybu počas vysokorýchlostného smerovania?
Používajte opakovateľné referenčné miesta, primeranú oporu, vákuové zóny alebo správne umiestnené svorky a voľný priestor okolo dráhy rezača. Vyhnite sa upnutiu komponentu spôsobom, ktorý ho dočasne zdeformuje.
Ako by sa mal kontrolovať prach z orezávania SMC?
Zachyťte prach čo najbližšie k bodu rezu pomocou odsávania nástroja alebo priloženej orezávacej bunky pripojenej k príslušnému systému zberu prachu. Hodnotenie expozície a výber OOP by mali vychádzať zo skutočného zloženia SMC a nameraných podmienok na pracovisku.
Ako sa porovnávajú náklady na CNC smerovanie a orezávanie?
CNC má nižšie náklady na špecializované nástroje a je jednoduchšie preprogramovať, zatiaľ čo orezávanie vyžaduje viac počiatočných nástrojov, ale môže poskytnúť oveľa kratšie opakované cykly. Do porovnania by sa mal zahrnúť ročný objem, životnosť produktu, frekvencia zmien dizajnu, práca, opotrebovanie nástrojov a šrot.


