


Sheet Molding Compound (SMC) sa stal dôležitým kompozitným materiálom pre výrobcov automobilov, ktorí hľadajú ľahkú konštrukciu, odolnosť proti korózii, integráciu dielov a opakovateľnú veľkoobjemovú výrobu. Úspešná výroba automobilových SMC však závisí od oveľa viac než len od umiestňovania materiálu do vyhrievanej formy. Stav materiálu, dizajn náplne, teplota formy, profil uzatvárania lisu, lisovací tlak, doba vytvrdzovania, presnosť nástrojov a kontrola kvality, to všetko spolu funguje ako jeden výrobný systém.
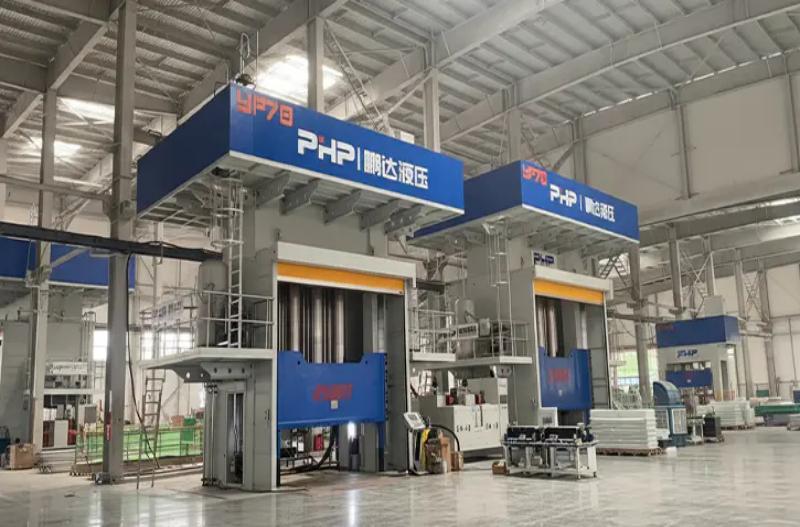
Pre výrobcov OEM pre automobilový priemysel, dodávateľov Tier-1 a spoločnosti vyrábajúce kompozitné formy je pri plánovaní novej výrobnej linky alebo výbere hydraulického lisu nevyhnutné pochopiť celý proces výroby automobilových dielov SMC. Táto príručka vysvetľuje proces od prípravy materiálu po kontrolu hotového dielu, pričom osobitná pozornosť sa venuje parametrom lisu a lisovania, ktoré ovplyvňujú kvalitu, čas cyklu a konzistenciu výroby.
1. Od hárku SMC po hotový automobilový diel: Kompletný výrobný proces
Automobilový SMC vo všeobecnosti prichádza do formovacieho závodu ako vyzretý listový materiál chránený nosnými fóliami. Na rozdiel od vstrekovania, kde sa pelety roztavia a vstrekujú cez systém žľabov, lisovanie SMC začína s vopred určeným množstvom a usporiadaním plošného materiálu známeho ako poplatok .
Príprava materiálu a návrh náboja
Plech SMC sa najskôr upraví podľa odporúčaní dodávateľa materiálu. Operátori alebo automatizované rezacie systémy potom odstránia nosnú fóliu, narežú listy do požadovaných tvarov a odvážia ich, aby sa dosiahla špecifikovaná hmotnosť náboja.
Umiestnenie náboja je kritické. Nie vždy materiál pred lisovaním pokrýva celú dutinu formy. Namiesto toho môže náplň zaberať iba časť premietanej plochy dutiny, takže materiál prúdi počas stláčania. Optimálne pokrytie závisí od geometrie dielu, obsahu vlákien, rebier, výstupkov, hrúbky steny, požiadaviek na povrch a prijateľného smeru toku vlákien.
Nakladanie formy a zatváranie lisu
Pripravená vsádzka sa umiestni do vyhrievanej spodnej formy. V závislosti od objemu výroby môže byť nakladanie manuálne alebo vykonávané robotmi a automatizovanými manipulačnými systémami.
Lis potom sleduje kontrolovaný profil zatvárania, namiesto toho, aby sa jednoducho pohyboval z otvoreného do zatvoreného jednou rýchlosťou. Praktická sekvencia SMC bežne zahŕňa:
- rýchly prístup k zníženiu neproduktívneho času;
- riadený kontakt s nábojom SMC;
- pomalé uzatváranie formovania na kontrolu toku materiálu;
- nárast tlaku, keď sa dutina blíži ku konečnej hrúbke;
- udržiavanie tlaku počas vytvrdzovania termosetovej živice; a
- riadené uvoľnenie tlaku s následným otvorením formy.
Tento viacstupňový profil pohybu je obzvlášť dôležitý pre veľké automobilové komponenty, pretože nekontrolované zatváranie môže nadmerne pohybovať vláknami, zachytávať vzduch, vytvárať záblesky alebo vytvárať nerovnomerné plnenie.
Automobilové aplikácie
SMC je vhodný pre komponenty osobných aj úžitkových vozidiel, kde je cenné veľkoplošné lisovanie, odolnosť proti korózii, elektrická izolácia, rozmerová stabilita alebo ľahká konštrukcia. Typické aplikácie môžu zahŕňať vonkajšie panely karosérie, spodné štíty, predné konštrukcie, kryty a kryty batérií, štrukturálne panely, elektrické kryty, vnútorné podpery a komponenty karosérie úžitkových vozidiel.
2. Automobilové SMC materiály a ich vplyv na lisovanie
SMC nie je jednotný štandardizovaný materiál. Automobilové druhy sa môžu značne líšiť v chémii živice, vystužovaní sklenenými vláknami, minerálnom plnive, prísadách na kontrolu zmršťovania, systéme vytvrdzovania, pigmentácii a iných prísadách pri spracovaní.
Bežná formulácia môže používať termosetovú matricu na báze nenasýteného polyesteru vystuženú nasekanými sklenenými vláknami. Iné živicové systémy sa môžu zvoliť, keď sa stanú dôležitejšími chemická odolnosť, teplotný výkon, správanie sa plameňa, elektrické vlastnosti alebo iné požiadavky špecifické pre aplikáciu.
| Materiál Variabilný | Hlavná funkcia | Vplyv na lisovanie |
| Živicový systém | Vytvára termosetovú matricu | Ovplyvňuje viskozitu, teplotu vytvrdzovania, rýchlosť vytvrdzovania a konečný výkon |
| Obsah sklenených vlákien | Poskytuje spevnenie | Vyššia výstuž môže zvýšiť odpor toku a potrebnú lisovaciu silu |
| Dĺžka vlákna | Ovplyvňuje mechanické správanie | Ovplyvňuje orientáciu toku, silu a správanie pri plnení |
| Minerálne plnivá | Upravte náklady, zmršťovanie a rozmerové správanie | Ovplyvňuje hustotu, viskozitu, povrchovú úpravu a výplň formy |
| Nízkoprofilové prísady | Ovládajte zmršťovanie výlisku | Môže zlepšiť kvalitu povrchu a rozmerovú stabilitu |
| Materiálna zrelosť | Vytvára vhodnú konzistenciu listu | Priamo ovplyvňuje manipuláciu, viskozitu a opakovateľnosť toku |
| Teplota nabíjania | Určuje počiatočné podmienky spracovania | Môže ovplyvniť počiatočnú viskozitu a správanie pri plnení |
Z tohto dôvodu by sa hydraulický lis nemal konfigurovať iba na základe všeobecnej špecifikácie SMC. Vybraná trieda automobilového materiálu by sa mala hodnotiť spolu s geometriou formy a výrobnými požiadavkami.
3. Parametre lisovania a optimalizácia doby cyklu
Fáza lisovania je miestom, kde má výkon lisu najväčší vplyv na automobilovú výrobu SMC. Teplota, tlak, poloha, rýchlosť a čas musia zostať dostatočne opakovateľné z cyklu na cyklus.
Teplota formy
Mnoho konvenčných systémov SMC používa vyhrievané formy približne v 140 až 160 °C rozsah. S týmto by sa malo zaobchádzať skôr ako s inžinierskym východiskovým regiónom než ako s univerzálnou špecifikáciou. Skutočná požadovaná hodnota závisí od chemického zloženia živice, systému iniciátora, hrúbky dielu, vzdialenosti prietoku a požadovanej kvality povrchu.
Rovnomernosť teploty môže byť rovnako dôležitá ako priemerná teplota formy. Teplejšia oblasť môže začať vytvrdzovať predčasne, zatiaľ čo materiál stále tečie inam, zatiaľ čo chladnejšia oblasť môže vyžadovať dlhší čas vytvrdzovania alebo môže spôsobiť neúplné vytvrdnutie.
Lisovací tlak a lisovacia tonáž
Lisovací tlak sa tiež výrazne líši. Mnoho konvenčných komponentov SMC môže začať vývoj procesu približne v rámci 3,5–10 MPa oblasti, zatiaľ čo ťažké plnenie, vysoko vystužené materiály alebo zložité konštrukčné časti môžu vyžadovať vyššie hodnoty blížiace sa alebo prekračujúce 10-15 MPa .
Požadovaná tonáž hydraulického lisu by sa preto mala vypočítať predovšetkým z projektovanej plochy lisovania a požadovaného tlaku v dutine:
Potom by sa mala zvážiť technická rezerva pre variácie materiálu, nerovnomerné zaťaženie, citlivosť na blesk, vývoj procesu a budúce výrobné požiadavky. Výber lisu SMC iba z hmotnosti hotového dielu môže viesť k vážnemu poddimenzovaniu.
Doba vytvrdzovania a udržiavania tlaku
Doba udržiavania tlaku alebo doba vytvrdzovania približne 60 – 180 sekúnd môže byť užitočnou predbežnou referenciou pre mnohé aplikácie SMC automobilového typu, hoci hrubšie komponenty a určité formulácie môžu vyžadovať dlhšie cykly.
Pokúšať sa skrátiť čas cyklu jednoduchým zvýšením teploty formy je riskantné. Ak povrch začne vytvrdzovať skôr, ako náplň úplne pretečie, môžu sa objaviť krátke výstrely, zvarové línie, zlé vyplnenie rebier alebo povrchové chyby.
Odkiaľ zvyčajne prichádzajú zlepšenia v čase cyklu
- zníženie zbytočného približovania sa k tlači a času návratu;
- optimalizácia prechodu medzi reguláciou polohy a reguláciou tlaku;
- zlepšenie rovnomernosti ohrevu formy;
- stabilizácia hmotnosti a umiestnenia náboja;
- pomocou automatizovaného rezania, nakladania a vykladania;
- optimalizácia okna vytvrdzovania špecifického pre materiál;
- pomocou paralelného orezávania alebo následných operácií; a
- zaznamenávanie kriviek cyklu na identifikáciu variácií procesu.
Moderné hydraulické lisy so servoriadením sú obzvlášť užitočné tam, kde sa vyžaduje viacero stupňov rýchlosti a tlaku. Riadenie s uzavretou slučkou umožňuje receptu stroja nezávisle definovať rýchlosť približovania, polohu kontaktu, rýchlosť formovania, tlakovú rampu, prítlak, uvoľňovanie a spätné pohyby.
4. Dizajn foriem a lisov pre automobilové diely SMC
Veľkoobjemové lisovanie automobilov vyžaduje, aby forma a lis boli skonštruované spoločne. Dostatočná tonáž automaticky neznamená, že lis môže prevádzkovať konkrétnu formu SMC.
Medzi dôležité parametre zhody lisovania do formy patria:
- projektovaná oblasť formovania na výpočet potrebnej sily;
- rozmery formy na určenie veľkosti dosky;
- výška uzavretej formy pre strojový výber denného svetla;
- požadovaná vzdialenosť otvorenia pre výpočet zdvihu;
- požiadavky na extrakciu dielov pre denné svetlo a vôľu automatizácie;
- hmotnosť formy pre návrh dosky a konštrukcie;
- vykurovacie zóny pre rovnomernosť teploty; a
- rovnobežnosť a tuhosť dosky pre konzistentnú hrúbku dutiny.
Pri samotnej forme musí odvzdušňovanie umožniť únik zachytených plynov a vzduchu počas toku materiálu. Flash landy a prepadové oblasti by mali byť navrhnuté podľa správania materiálu a nie ako dodatočný nápad. Zlé odvetrávanie môže prispieť k pórovitosti, popáleninám a neúplnému naplneniu, zatiaľ čo nevhodná konštrukcia prepadu môže zvýšiť plytvanie materiálom.
Veľké automobilové formy by tiež mali poskytovať stabilnú distribúciu tepla. Rozloženie vykurovacieho kanála alebo elektrického ohrievača by malo minimalizovať horúce a studené zóny naprieč širokými povrchmi foriem. Vložky, vyhadzovače a lokálne prvky musia byť navrhnuté tak, aby nezasahovali do toku materiálu alebo nevytvárali nekontrolovanú orientáciu vlákna.
5. Kontrola kvality, chyby a automobilová kvalifikácia
Automobilová výrobná linka SMC potrebuje kontrolu kvality na troch úrovniach: kontrola vstupného materiálu, monitorovanie procesu lisovania a validácia hotových dielov.
Monitorovanie procesov
Výrobné záznamy môžu zahŕňať hmotnosť náplne, dávku materiálu, teplotu formy, polohu uzavretia, rýchlosť formovania, špičkový tlak, udržiavací tlak, čas vytvrdzovania a celkový čas cyklu. Sledovanie týchto premenných pomáha výrobcom vytvoriť stabilné okno procesu a skúmať chyby pomocou skutočných údajov stroja namiesto predpokladov operátora.
Typická kontrola hotových dielov
V závislosti od komponentu a špecifikácie zákazníka môže kontrola zahŕňať vizuálne kontroly povrchu, meranie rozmerov, kontrolu CMM, testovanie hustoty, testovanie v ťahu alebo ohybe, testovanie nárazom, hodnotenie absorpcie vody, tepelnú analýzu, ako je DSC, a vybrané nedeštruktívne metódy kontroly pre konštrukcie kritické z hľadiska bezpečnosti.
| Bežná vada | Možné príčiny | Typický korektívny smer |
| Pórovitosť / dutiny | Zachytený vzduch, zlé odvetrávanie, nevhodný profil zatvárania | Skontrolujte umiestnenie náplne, rýchlosť vetrania a zatvárania formy |
| Krátky záber | Nedostatočné nabitie, slabý prietok, predčasné vytvrdnutie alebo nedostatočný tlak | Skontrolujte hmotnosť náplne, teplotu, prietokovú vzdialenosť a tlak |
| Nadmerný blesk | Nadmerné nabitie, nadmerný tlak alebo stav nástrojov | Skontrolujte hmotnosť náplne, profil tlaku a stav formy |
| Warpage | Nerovnomerné vytvrdzovanie, tepelná nerovnováha alebo orientácia vlákna | Skontrolujte rozloženie teploty, priebeh nabíjania a podporu chladenia |
| Zvlnenie povrchu | Tok materiálu, zmršťovanie alebo kolísanie teploty | Optimalizujte stav materiálu, teplotu nástroja a profil toku |
| Delaminácia | Stav materiálu, zachytený vzduch alebo nedostatočné spevnenie | Skontrolujte manipuláciu s materiálom, rozloženie náplne a lisovací tlak |
Dokumentácia kvality automobilov
V prípade programov OEM a Tier-1 schválenie dielov presahuje rámec jednoduchej kontroly rozmerov. V závislosti od úrovne zákazníka a dodávateľského reťazca môžu výrobcovia potrebovať pracovať v rámci systému riadenia kvality založeného na IATF 16949 a požiadaviek na podporu, ako sú APQP, PPAP, PFMEA, plány kontroly, MSA, SPC, štúdie sledovateľnosti a procesnej spôsobilosti.
Presný kvalifikačný balík sa líši podľa OEM a špecifických požiadaviek zákazníka. Ford, General Motors, Stellantis, BMW, Volkswagen a iní výrobcovia automobilov si môžu zachovať svoje vlastné dodatočné požiadavky, takže plán výroby a kontroly by mal vychádzať z príslušných zákazníckych špecifikácií, a nie z jedného univerzálneho schvaľovacieho kontrolného zoznamu.
Výhody a obmedzenia SMC pre automobilovú výrobu
SMC ponúka niekoľko výhod pre automobilové komponenty. Veľké a geometricky zložité diely môžu byť často lisované v jedinom nástroji, čo umožňuje integráciu rebier, výstupkov, montážnych prvkov a ďalších funkcií do jedného komponentu. Materiál tiež poskytuje odolnosť proti korózii, elektrickú izoláciu a priaznivý pomer tuhosti k hmotnosti.
SMC však nie je automaticky najlacnejším riešením pre každý diel. Veľkokapacitné lisy a veľké vyhrievané formy vyžadujú značné počiatočné investície. Tok materiálu a orientácia vlákien sa musia riadiť opatrne, povrchy triedy vzhľadu vyžadujú prísnejšiu kontrolu procesu a recyklácia termosetových kompozitov zostáva komplikovanejšia ako pretavovanie bežných termoplastov.
Najsilnejší obchodný prípad sa zvyčajne objaví, keď integrácia komponentov, odolnosť proti korózii, odľahčenie, sloboda dizajnu a veľkoobjemová opakovateľnosť odôvodňujú investície do nástrojov a vybavenia.
Plánujete automobilovú výrobnú linku SMC?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. vyvíja hydraulické a servo-riadené lisovacie riešenia pre SMC a iné kompozitné lisovacie aplikácie.
Pre nový automobilový projekt SMC poskytnite výkres dielu, projektovaná oblasť lisovania, druh materiálu SMC, rozmery formy, hmotnosť formy, cieľový čas cyklu, ročný objem výroby, požadovaný spôsob ohrevu a požiadavky na automatizáciu .
Tieto vstupy možno použiť na vyhodnotenie vhodnej tonáže lisu, rozmerov dosky, denného svetla, zdvihu, konfigurácie ohrevu formy, riadenia tlaku a polohy, automatizácie nakladania/vykladania a celkovej konfigurácie výrobnej linky.
Kontaktujte Wuxi PengdaHZ, aby ste prediskutovali svoje požiadavky na lis SMC alebo automatizovanú linku na formovanie kompozitov.
Často kladené otázky
Aké materiály sa bežne používajú v automobilovom SMC?
Automobilový SMC bežne pozostáva z termosetového živicového systému, výstuže zo sekaných sklenených vlákien, minerálnych plnív, prísad na kontrolu zmršťovania, vytvrdzovacích činidiel a spracovateľských prísad. Presné zloženie závisí od požiadaviek na štrukturálnu, povrchovú, tepelnú, elektrickú a chemickú odolnosť.
Aká teplota a tlak sa používajú na lisovanie automobilových SMC lisovaním?
Mnoho konvenčných materiálov SMC používa teploty formy okolo 140–160 °C. Predbežné lisovacie tlaky môžu bežne spadať do zhruba 3,5–10 MPa, zatiaľ čo zložité konštrukčné diely môžu vyžadovať vyšší tlak. Konečné parametre by mali vždy vychádzať z odporúčaní vybraného dodávateľa materiálu a overené skúškami foriem.
Ako vypočítate tonáž hydraulického lisu potrebná pre automobilový diel SMC?
Predbežným výpočtom sa projektovaná plocha výlisku vynásobí požadovaným tlakom v dutine. Potom sa pridá primeraná technická rezerva podľa návrhu formy, variácie materiálu, zaťaženia dutiny a výrobných požiadaviek.
Aké parametre lisu majú najväčší vplyv na kvalitu SMC?
Medzi dôležité premenné patrí rýchlosť zatvárania formy, prechod z polohy na tlak, lisovací tlak, tlaková stabilita, doba vytvrdzovania, rovnomernosť teploty formy, paralelnosť dosky a opakovateľnosť medzi lisovacími cyklami.
Ako môžu výrobcovia skrátiť čas cyklu dielov SMC pre automobilový priemysel?
Čas cyklu možno skrátiť skrátením neproduktívnych pohybov lisu, optimalizáciou okna vytvrdzovania špecifického pre materiál, zlepšením ohrevu formy, automatizáciou prípravy a manipulácie s náplňou, stabilizáciou umiestnenia náplne a presunutím orezávania alebo sekundárnych operácií mimo formovaciu stanicu tam, kde je to praktické.
Aké sú najčastejšie chyby výlisku SMC?
Medzi bežné problémy patrí pórovitosť, krátke zábery, nadmerný záblesk, zvlnenie povrchu, deformácia a delaminácia. Diagnostika by mala brať do úvahy stav materiálu, dizajn náplne, teplotu formy, odvetrávanie, rýchlosť zatvárania lisu, históriu tlaku a podmienky vytvrdzovania.
Aké požiadavky na kvalitu platia pre automobilové komponenty SMC?
Požiadavky závisia od OEM, zákazníka úrovne 1 a komponentu. Automobilové programy môžu zahŕňať systémy kvality IATF 16949 spolu s APQP, PPAP, PFMEA, Plány kontroly, MSA, SPC, sledovateľnosť, štúdie spôsobilosti a testovanie produktov špecifických pre zákazníka.
Dá sa výrobný odpad SMC recyklovať?
SMC je termosetový kompozit, takže vytvrdený šrot nemožno jednoducho roztaviť a preformovať ako termoplast. V závislosti od materiálu a regionálnej odpadovej infraštruktúry môžu možnosti zahŕňať mechanické zmenšovanie veľkosti a opätovné použitie ako plnivo, obnovu v cementárskom priemysle, špecializované procesy recyklácie kompozitov alebo iné schválené spôsoby nakladania s odpadom. Výrobcovia by mali vyhodnotiť trasu v súlade s miestnymi predpismi a požiadavkami zákazníkov na udržateľnosť. $


